Gia công tiện trục dài mà không bị côn là một trong những yêu cầu quan trọng về chất lượng trong gia công CNC. Vì tình trạng bị côn khi gia công tiện trục dài sẽ khiền bề mặt không đạt yêu cầu và sai lệch dung sai so với bản vẽ. Lỗi này có thể xuất phát từ nhiều yếu tố như độ chính xác của máy, cách gá đặt, tình trạng dao cụ hoặc chế độ cắt.
Nguyên nhân gia công tiện trục dài dễ xuất hiện sự cố côn
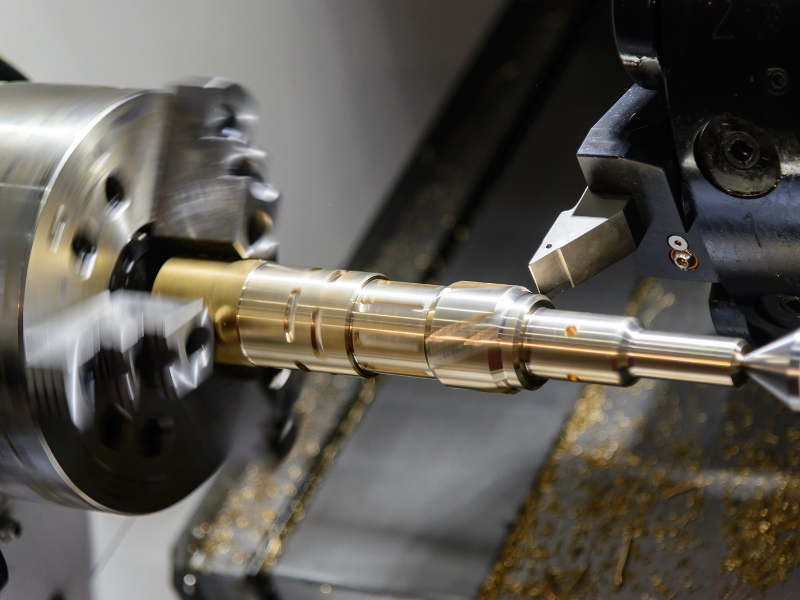
Với những nhu cầu gia công tiện trục dài có chiều dài lớn, độ cứng vững của phôi thường sẽ thấp hơn đối với các chi tiết có độ dài ngắn hoặc trung bình. Vì máy tiện CNC khi gia công cắt gọt tốc độ cao sẽ tạo ra lực rất lớn, lực này tác động lên phôi dễ gây võng hoặc rung, từ đó làm thay đổi đường kính theo chiều dài.
Một số nguyên nhân phổ biến gồm:
- Máy tiện bị mòn hoặc căn chỉnh sai lệch: Băng máy bị mòn, trục chính và ụ động không đồng tâm hoặc ụ động không được căn chỉnh đúng có thể khiến dao di chuyển không đúng quỹ đạo, dẫn đến đường kính chi tiết không đồng đều.
- Gá dao không chính xác: Lắp dao tiện sai vị trí, đặt quá cao, quá thấp hoặc không đúng hướng cũng đều có thể làm thay đổi hình học cắt. Trong một số nguyên công, tình trạng sai lệch chiều cao giữa mũi dao cũng sẽ làm ảnh hưởng đến tình trạng sai lệch kích thước.
- Phôi gá kẹp không đủ cứng vững: Đối với các chi tiết trục dài, nếu chỉ được giữ bằng mâm cặp mà không có biện pháp hỗ trợ sẽ dễ bị võng dưới tác động của lực cắt. Tình trạng này càng rõ rệt khi gia công các đoạn trục dài và nhỏ.
- Sử dụng chống tâm không phù hợp: Chống tâm đặt lệch, lực tỳ không phù hợp hoặc giá đỡ không được thiết lập đúng vị trí có thể làm chi tiết mất ổn định trong quá trình tiện.
- Dao tiện bị mòn: Dao tiện hoặc insert tiện bị mòn cũng chính là một trong những nguyên nhân làm tăng lực cắt, hậu quả khiến nhiệt phát sinh nhiều hơn và giảm khả năng kiểm soát kích thước. Việc tiếp tục sử dụng dao tiện bị mòn quá lâu sẽ càng khiến tình trạng côn nghiêm trọng hơn và làm sai lệch kích thước nhiều hơn.
- Rung động trong quá trình gia công: Tình trạng rung động trong quá trình gia công không hiếm gặp, nó có thể xuất hiện do phôi quá dài, gá đặt không đủ cứng, dao vươn quá nhiều, thông số cắt chưa phù hợp hoặc máy CNC có độ rơ.
XEM THÊM: LIST MÁY TIỆN CNC PMW GIA CÔNG TRỤC HIỆU QUẢ, CHẤT LƯỢNG GIÁ TỐT
Gia công tiện trục dài bị côn ảnh hưởng như thế nào đến chất lượng sản phẩm?
Phôi bị côn là dấu hiệu của rất nhiều nguyên nhân xảy ra trong quá trình tiện. Và điều này cũng không đồng nghĩa với việc sản phẩm được gia công ra không đáp ứng yêu cầu về kích thước, dung sai thiết kế và chất lượng kỹ thuật nói chung.
- Sai lệch với kích thước bản vẽ: Đường kính đầu lớn, đầu nhỏ sai lệch với kích thước trên bản vẽ, khiến chi tiết không đáp ứng dung sai kỹ thuật
- Ảnh hưởng khả năng lắp ráp với các chi tiết khác: Với các chi tiết làm việc cùng bạc, ổ trục, khớp nối hoặc cụm cơ cấu, sai lệch đường kính có thể khiến lắp ráp không chính xác
- Giảm chất lượng bề mặt: Nguyên nhân gây côn thường đi kèm với rung động hoặc dao cắt không ổn định, từ đó làm bề mặt xuất hiện vết rung, độ nhám không đồng đều
- Tăng thời gian gia công: Khi phát hiện chi tiết bị côn sau khi tiện, doanh nghiệp phải thực hiện gia công sửa chữa hoặc chuyển sang công đoạn xử lý khác
- Tăng tỷ lệ phế phẩm: Nếu sai lệch vượt quá khả năng sửa chữa, toàn bộ các chi tiết hư hỏng có thể phải loại bỏ, làm tăng chi phí vật liệu và thời gian sản xuất
- Giảm hiệu quả chung khi sản xuất hàng loạt: Khi nguyên nhân chưa được xử lý, lỗi côn có thể lặp lại trên nhiều chi tiết, gây khó khăn cho việc kiểm soát chất lượng.
6 cách gia công tiện trục dài mà không bị côn hiệu quả
Để gia công tiện trục dài mà không bị côn hiệu quả, người vận hành cần xác định rõ nguyên nhân gây côn trục thông qua các bước kiểm tra tổng thể máy. Sau đó, dựa vào nguyên nhân cụ thể và tình trạng máy để đưa ra phương án xử lý phù hợp.
Dưới đây là những nguyên nhân và cách xử lý giúp gia công tiện trục dài mà không bị côn, nâng cao độ chính xác và giảm tỷ lệ phế phẩm:
Cách 1 – Kiểm tra và căn chỉnh máy trước khi gia công
Trước khi bắt đầu quy trình tiện trục dài, cần kiểm tra độ chính xác hình học của máy, đặc biệt là các thông số về độ thẳng của chuyển động bàn dao, tình trạng băng máy, độ đồng tâm trục chính và độ căn chỉnh của ụ động.
Đây là bước bắt buộc phải thực hiện, nhất là đối với những máy đã hoạt động trong thời gian dài, bàn máy và các bộ phận dẫn hướng có thể bị mòn không đều. Lúc này, người vận hành nên kiểm tra lại bằng thiết bị đo chuyên dụng, sau đó tiến hành căn chỉnh theo yêu cầu kỹ thuật thay vì chỉ bù kích thước trên chương trình.
Cách 2 – Gá dao đúng tâm
Dao tiện cần phải được gá cố định và chắc chắn, đúng chiều cao tâm và hạn chế tối đa chiều dài dao nhô ra khỏi hệ thống gá để giúp gia công tiện trục dài mà không bị côn.
Trước khi gia công chính thức, cần phải tra lại vị trí mũi dao và tình trạng kẹp dao, nếu dao bị lệch hoặc gá không chắc có thể làm thay đổi lực cắt, dẫn đến rung lắc và ảnh hưởng đến độ chính xác kích thước đường kính.
Cách 3 – Tăng cứng vững khi tiện trục dài
Đây là yếu tố đặc biệt quan trọng đối với các chi tiết có tỷ lệ chiều dài hoặc đường kính lớn. Vì chỉ khi phôi dài được cố định cứng vững thì mới giảm thiểu sự tác động của lực cắt gây võng và rung lắc, giúp gia công tiện trục dài mà không bị côn, đảm bảo chất lượng sản phẩm.
Ngoài mâm cặp, doanh nghiệp có thể sử dụng chống tâm (tailstock center) hoặc lunette/steady rest để hỗ trợ phôi. Giá đỡ nên được bố trí tại vị trí phù hợp với chiều dài và đặc điểm chi tiết nhằm hạn chế võng trong quá trình
Tuy nhiên, cũng cần lưu ý thiết lập lực tỳ phù hợp, không tỳ quá lỏng vì sẽ không đủ hỗ trợ phôi, cũng không tỳ quá chặt vì có thể gây ma sát lớn, tăng nhiệt trong quá trình gia công.
Cách 4 – Thay dao và insert khi đã mòn
Đối với tình trạng dao và insert tiện đã bị mòn, cần phải loại bỏ và thay mới khi cần thiết. Không nên tiếp tục sử dụng insert khi lưỡi cắt đã mòn quá mức chỉ để kéo dài thời gian sử dụng dao. Dao mòn làm lực cắt tăng và dễ gây biến động kích thước.
Cách 5 – Điều chỉnh thông số cắt phù hợp
Tốc độ trục chính, lượng chạy dao và chiều sâu cắt cần được lựa chọn dựa trên vật liệu, đường kính phôi, vật liệu dao và độ cứng vững của hệ thống.
Đối với tiện trục dài, cần đặc biệt chú ý đến lực cắt. Ở các lượt tiện tinh, có thể giảm chiều sâu cắt và điều chỉnh lượng chạy dao phù hợp để hạn chế biến dạng phôi. Lưu ý không nên tăng tốc độ hoặc chiều sâu cắt chỉ nhằm rút ngắn thời gian gia công khi hệ thống gá và phôi chưa đủ cứng vững.
Cách 6 – Kiểm tra kích thước và bù dao trong quá trình gia công
Cuối cùng, một trong những cách gia công tiện trục dài mà không bị côn đó chính là kiểm tra kích thước và bù dao trong quá trình gia công. Sau mỗi công đoạn quan trọng, nên kiểm tra đường kính tại nhiều vị trí dọc theo chiều dài chi tiết thay vì chỉ đo một điểm.
Nếu phát hiện sai lệch có xu hướng tăng dần theo chiều dài, cần xác định nguyên nhân trước khi tiếp tục sản xuất hàng loạt. Với những trường hợp máy đã có mức độ mòn nhất định, có thể sử dụng chức năng bù dao hoặc điều chỉnh lượng dư gia công theo quy trình đã được xác nhận.
Đối với chi tiết yêu cầu dung sai nghiêm ngặt nhưng máy đã xuống cấp đáng kể, cần cân nhắc thực hiện công đoạn gia công tinh trên thiết bị phù hợp hơn như máy mài thay vì chỉ phụ thuộc vào bù trừ trên máy tiện.
Những điều cần lưu ý để hạn chế tình trạng gia công tiện trục dài mà không bị côn
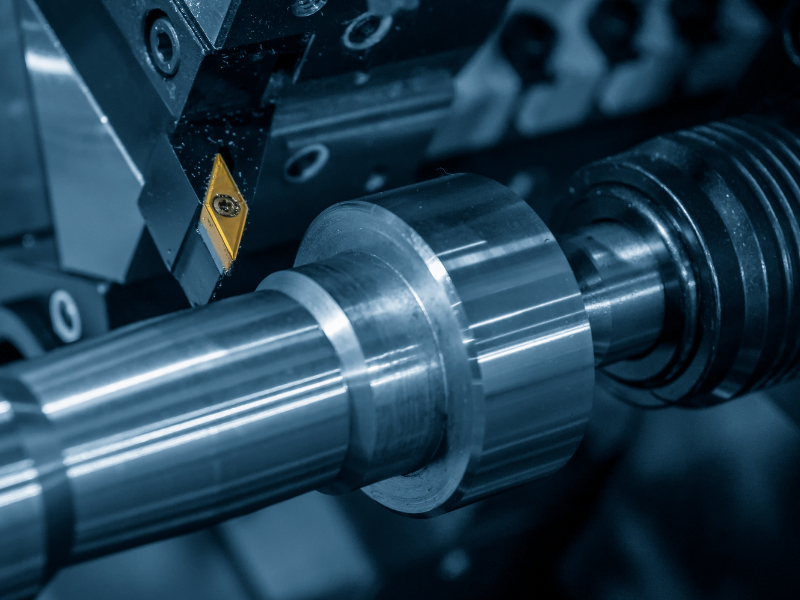
Để duy trì độ chính xác ổn định khi tiện trục dài, doanh nghiệp nên xây dựng quy trình kiểm tra đồng bộ từ máy, dao, phôi đến phương pháp gá đặt.
- Kiểm tra máy định kỳ: Theo dõi độ chính xác hình học, độ đồng tâm trục chính, độ mòn băng máy và tình trạng các cơ cấu dẫn hướng
- Ưu tiên độ cứng vững: Với trục dài, cần xác định trước phương án sử dụng chống tâm hoặc lunette thay vì chỉ dựa vào mâm cặp
- Giảm chiều dài dao nhô: Dao càng vươn dài càng dễ rung, đặc biệt khi gia công các chi tiết có đường kính nhỏ
- Chọn dao phù hợp vật liệu: Sử dụng đúng loại insert, hình học lưỡi cắt và cấp độ dao cho vật liệu gia công
- Theo dõi độ mòn dao: Xây dựng giới hạn sử dụng dao dựa trên số lượng chi tiết, thời gian cắt hoặc kết quả kiểm tra chất lượng
- Kiểm soát thông số cắt: Không sử dụng một bộ thông số cố định cho mọi loại phôi, mà phải điều chỉnh dựa theo từng loại vật liệu, kích thước chiều dài, đường kính và độ cứng vững của chi tiết.
- Đo kiểm nhiều vị trí: Khi kiểm tra trục dài, nên đo đường kính ở nhiều điểm để phát hiện xu hướng côn thay vì chỉ kiểm tra hai đầu
- Xử lý nguyên nhân trước khi bù kích thước: Bù dao chỉ nên là một phần, còn lại nếu nguyên nhân đến từ máy, gá đặt hoặc phôi bị biến dạng, người vận hành cần tiến hành xử lý nguyên nhân trước khi bù kích thước để đảm bảo chất lượng ổn định.
Trên đây là những thông tin về gia công tiện trục dài không bị côn, hi vọng sẽ giúp ích cho quý bạn đọc trong việc khắc phục vấn đề tiện trục dài bị côn. Lời khuyên dành cho doanh nghiệp đó là kiểm soát tốt từng yếu tố ngay từ đầu sẽ giúp giảm sai lệch kích thước, hạn chế phế phẩm và duy trì độ ổn định khi sản xuất hàng loạt.
————
NHÀ PHÂN PHỐI CHÍNH HÃNG CÁC SẢN PHẨM PMW TẠI VIỆT NAM
- Trụ Sở Chính: 280 Bến Than, Xã Bình Mỹ, TP. HCM
- Chi nhánh TLT – Hồ Chí Minh: 197 Võ Văn Bích, Xã Phú Hòa Đông, TP. HCM
- Chi Nhánh TLT – Hà Nội: Km6 Võ Văn Kiệt, Xã Phúc Thịnh, Thủ đô Hà Nội
- Chi nhánh TLT – Gia Lai: Lô B2, Đường số 11, KDC Nguyễn Văn Linh, Bình Định, Gia Lai
- Chi nhánh TLT – Ninh Bình: Km 101 QL10 Hồng Phúc, Phường Thiên Trường, Tỉnh Ninh Bình
- Hotline: 1900.98.99.08
- Website: thegioicokhichinhxac.com